精准控制反应环境——微通道反应器在化工行业的革新应用
微通道反应器 2026-10-27
随着科技的进步,精细化工行业逐渐朝着更高效、更高精度的方向发展。在这个背景下,微通道反应器(MC Reactor)成为了一颗耀眼的新星。
在传统化工工艺中,反应容器体积庞大且结构复杂,这既耗费了大量的初始投资成本,又增加了操作和维护的难度。而微通道反应器凭借其独特的设计,极大地提升了反应过程中的控制精度与安全性能,使得小规模到大规模生产之间的转换变得轻而易举。
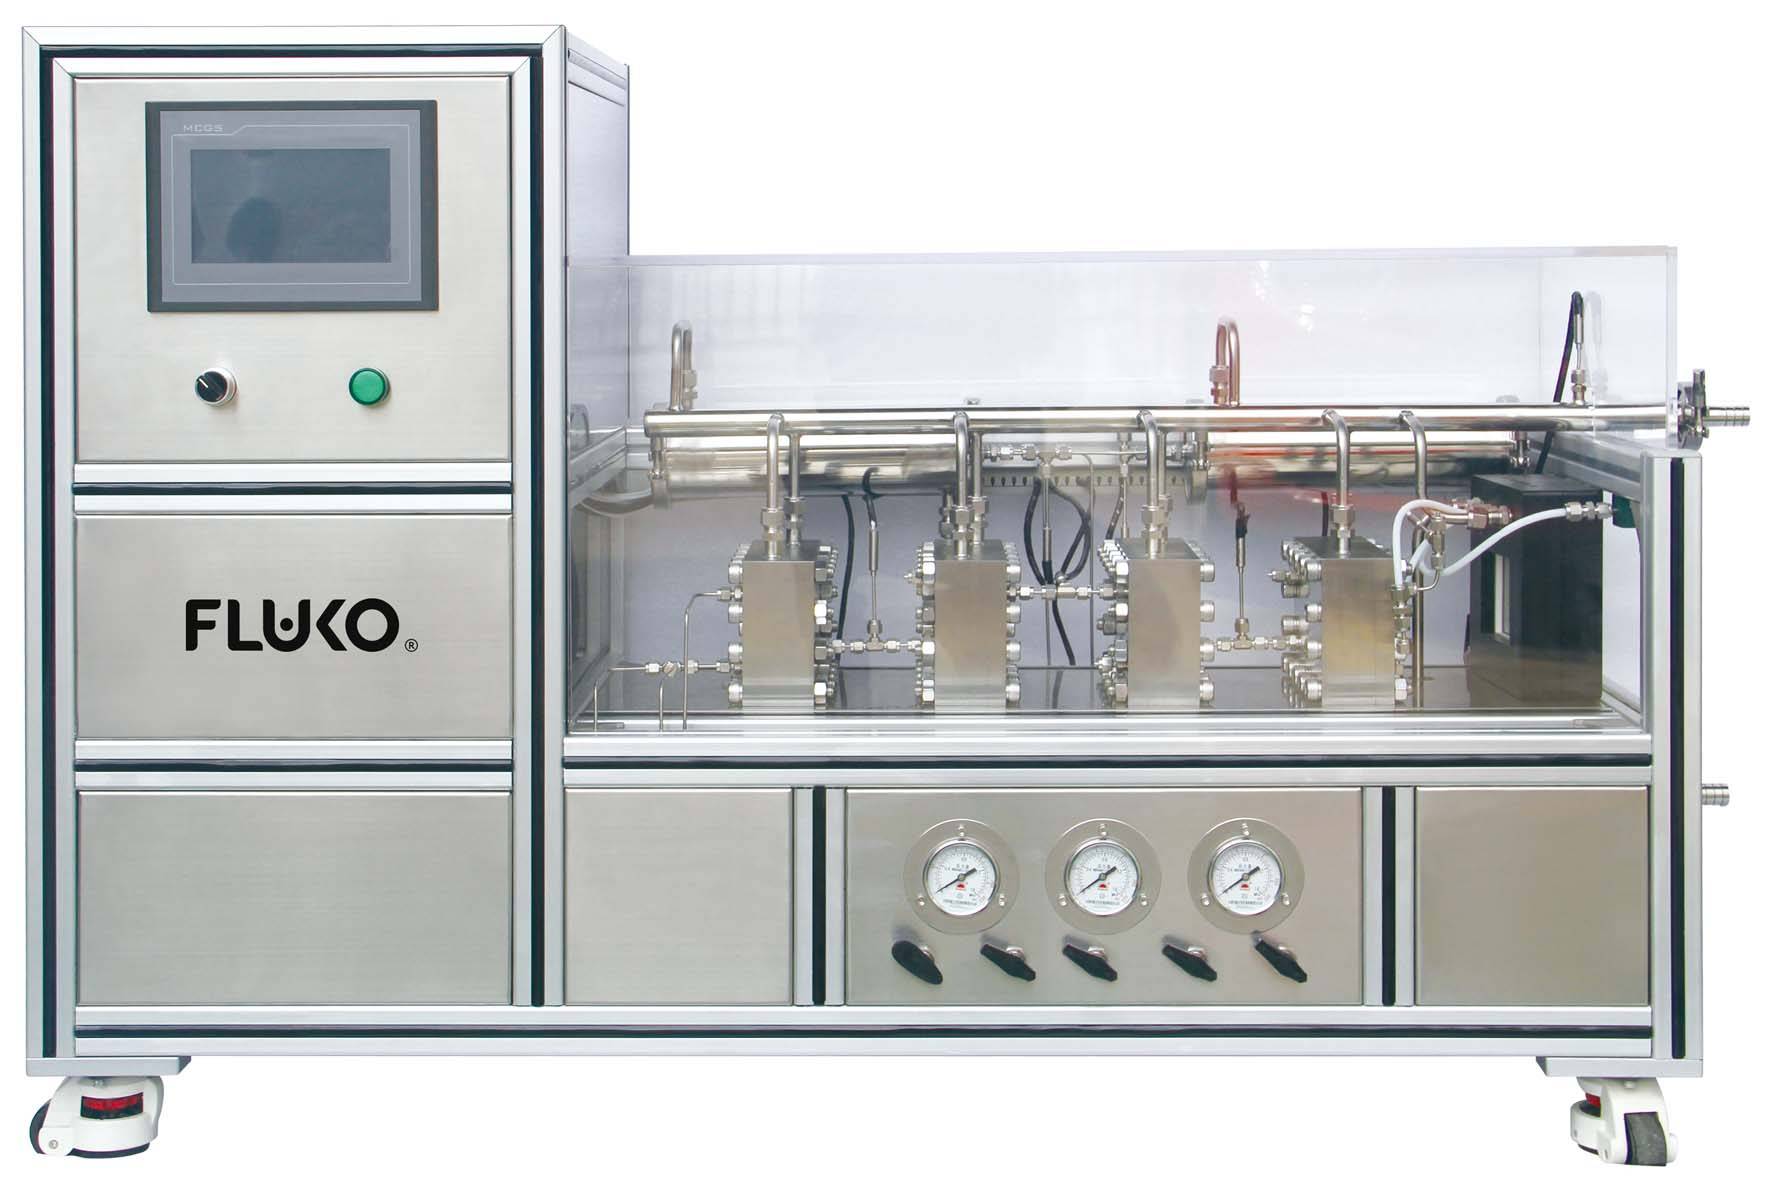
微通道反应器的主要工作原理是将物料在极细的小管道中进行快速流动,从而大大减少了反应物的停留时间和传热/传质过程的阻力。这样一来,不仅缩短了生产周期,还显著提高了产品的纯度和收率。此外,这种设计还能有效降低能耗与副产物生成量,对于实现绿色可持续发展具有重要意义。
比如,在精细化学品制造领域,微通道反应器可以应用于催化剂制备、有机合成等多个环节当中。通过精密调控温度梯度及停留时间分布,企业能够以更灵活的方式应对不断变化的市场需求,快速推出新产品种类。不仅如此,在药品研发过程中,这种方法还能为科学家提供更加简便而可靠的实验平台。
然而值得注意的是,并非所有类型的反应都适合采用微通道技术。对于那些对流体分布要求较高的反应类型来说,选择合适的设备仍然至关重要。因此,在引入新技术时需要充分考虑工艺特点及实际条件,做好前期调研工作以确保项目顺利实施。
总的来说,随着其在多个方面的优异表现逐渐被认可,预计未来几年内微通道反应器将在更多化工领域获得广泛应用,并推动整个产业向着更加智能化、绿色化迈进。