微通道反应器在化工行业的革新之路
微通道反应器 2026-10-26
在21世纪的今天,微通道反应器以其独特的优势正在逐步改变着传统的化工生产模式。它不仅为提高效率、降低成本和保障安全提供了新的可能,而且也是我们面对日益复杂的市场环境时不可或缺的一种利器。
微通道反应器的特点与优势
首先,与传统的釜式反应器相比,微通道反应器具有极高的传热性能。其独特的流体通道设计,使得物料在短时间内经历了多次的传质和传热过程,大大提高了反应速率和产率。例如,在合成有机化合物时,它能够显著缩短反应时间,并且减少副产品的生成。这种高效性不仅节约了能耗,还减少了生产成本。
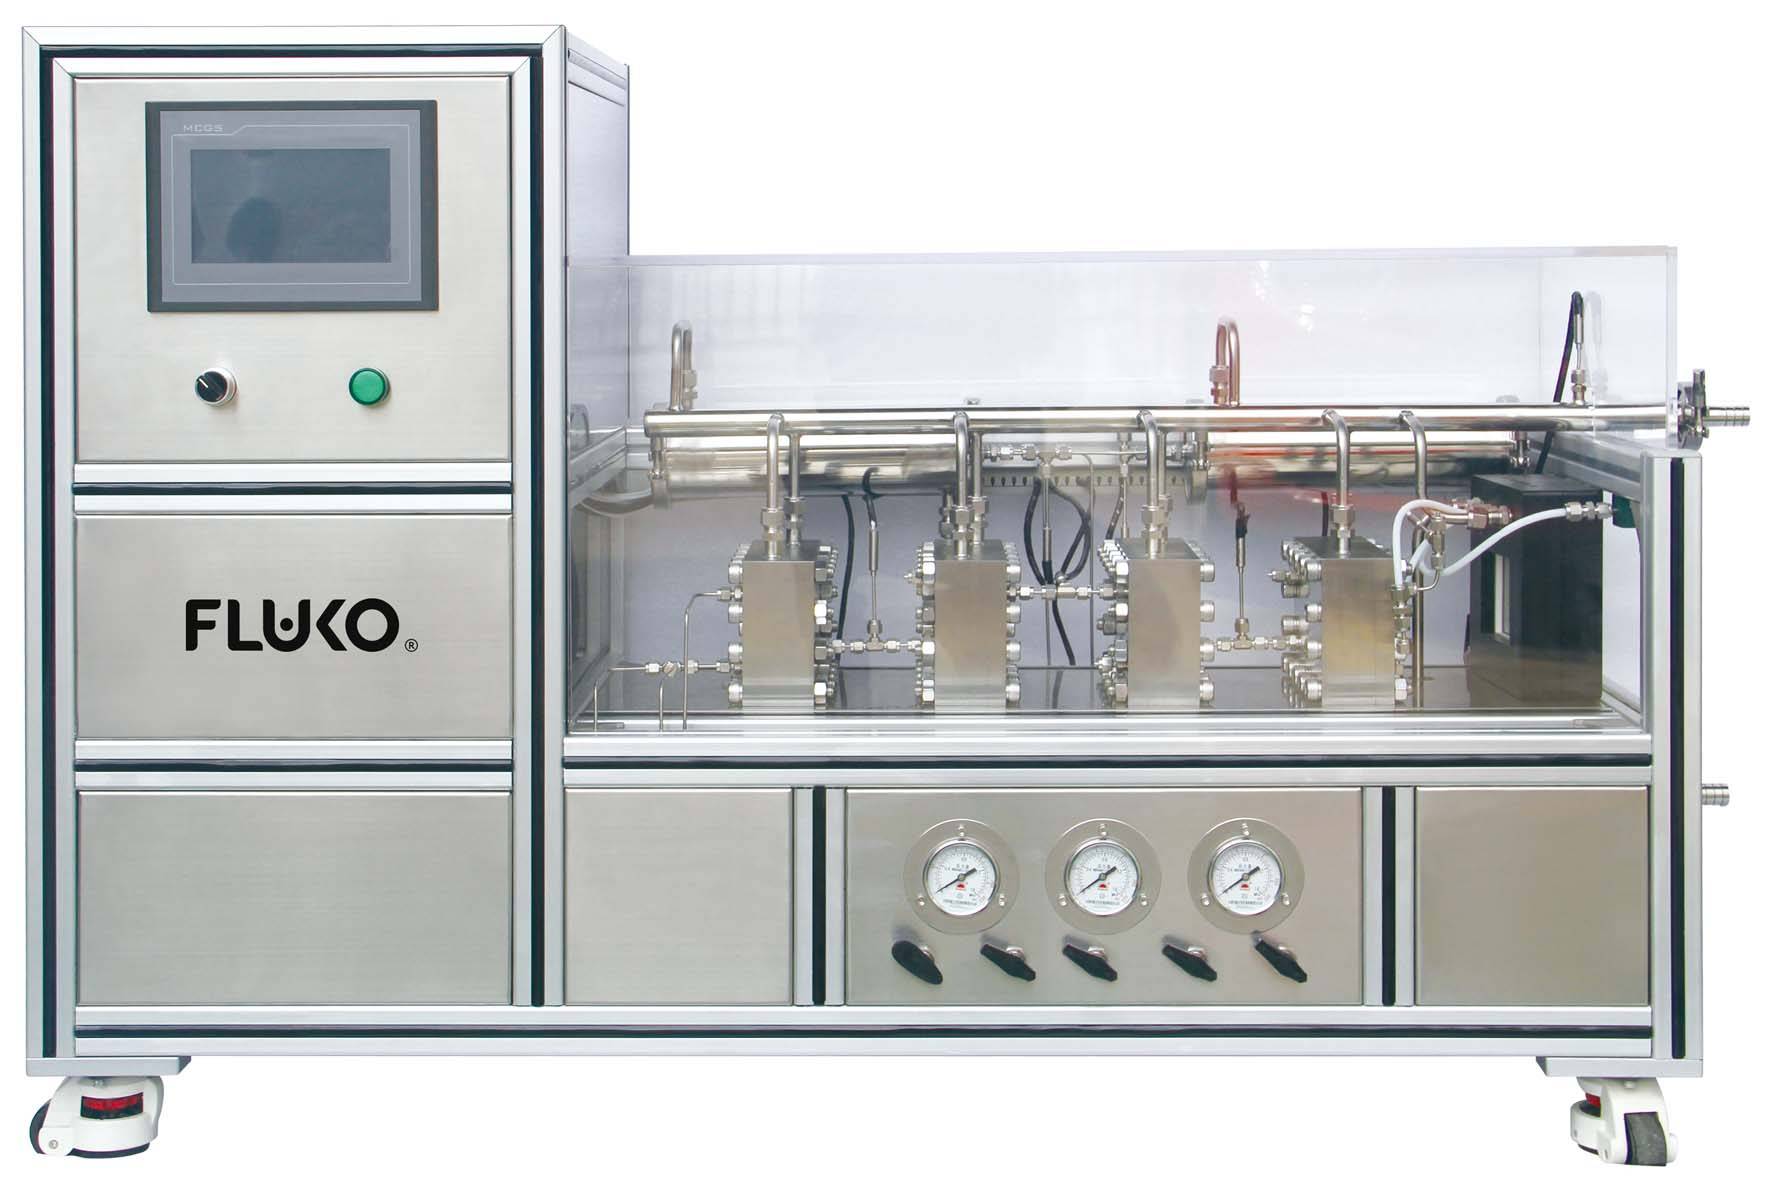
其次,微通道反应器具备高度的安全性和灵活性。由于其模块化的结构特点,技术人员可以根据实际需求调整操作参数,无需拆解整个装置就可以实现对设备的操作和检修,极大地方便了日常维护工作。这在许多危险化学品的生产和处理中显得尤为重要,有助于提高工人安全生产水平。
行业应用案例分析
以精细化工领域为例,微通道反应器能够应用于多种类型的化学合成过程。例如,在医药原料的生产过程中,通过使用这种先进的设备可以实现多步高效连续合成,大幅提升了产品的纯度并缩短了流程时间。此外,在有机合成中,某些复杂的反应步骤也能够借助其良好的传质性能而得以顺利进行。
微通道反应器的应用前景展望
然而,值得注意的是并非所有化工企业都能迅速从传统工艺转向微通道技术。一方面,需要投入一定财力购置相关装备;另一方面,则是对于操作人员的技术培训和管理机制也需要做出相应的调整。
尽管如此,我们可以预见,在未来几年中,随着科技的进步以及环保政策的日益严格,越来越多的企业将会选择这种方式来改进自身的生产流程。这不仅有助于提高竞争力,在满足市场需求的同时也为整个行业带来了绿色发展的可能。